上个月跟一位做机加工的朋友吃饭,他说车间里有台数控车床半夜趴窝了,操作工在微信群里喊了两声没人应,第二天早上维修工才发现消息。那台床子停了11个小时,直接损失按产值算差不多两万块。更麻烦的是,月底统计设备效率的时候,这11个小时在报表上根本看不出来——因为纸质点检表上那天打了个勾,写着”正常”。
这种事在中小制造企业里太常见了。点检靠纸、报修靠喊、备件靠猜,设备管理的三个环节各自为政,最后的结果就是设备一停,整条线都干等着。今天咱们就拆开聊聊,这三个环节数字化到底该怎么落地。
你算出来的OEE,可能虚高了20%
先说OEE,设备综合效率。很多人知道它等于时间稼动率×性能稼动率×良品率,但真正算对的企业不多。时间稼动率看的是设备实际运行时间占计划生产时间的比例,性能稼动率看的是实际节拍跟理论节拍差多少,良品率看的是合格品占比。这三个数乘起来,才是设备真实的产出效率。
问题出在哪?人工抄表统计出来的OEE往往偏高。操作工记停机的时候,只记大故障,换型调机那20分钟不记,缺料等物料的15分钟不记,交接班点检的10分钟也不记。一天下来漏记一两个小时很常见。性能稼动率更麻烦,设备实际跑的速度比理论节拍慢,可能慢个5%、10%,但没人会主动去填”今天速度损失了8%”,因为这玩意儿靠人盯根本盯不住。小停机就更别提了,卡一下、清个屑、重新对个刀,几十秒的事,写在报表上显得太琐碎,干脆不写。
在零代码平台上搭一套OEE采集其实不复杂。核心思路是让操作工在状态切换的那一刻扫码报工:开机扫一下、换型扫一下、故障扫一下、缺料扫一下、待检扫一下。每次扫码系统自动记一个时间戳,后台按状态自动算出每段的时长,一个班次结束,各班组的OEE看板直接出来,时间稼动率、性能稼动率、良品率三个数一目了然。
有个机加工车间这么改完之后,发现换型时间占了总停机时间的三成左右。管理层之前一直盯着故障停机,觉得那是大头,结果数据摆出来才发现,频繁换型、调机才是真正吃掉产能的地方。这就是数字化的价值——不是让你多干活,是让你看见之前看不见的东西。(以上数据为示例场景,非真实案例)
点检不是把纸表换成电子表,关键是异常能自动派工
再来说点检。纸质点检表最大的问题不是浪费纸,是漏检、代签、记录丢失这三件事。操作工忙起来少检两项,别人代签个字,表格交上去往抽屉里一塞,年底盘点发现少了好几个月的记录。设备到底有没有劣化趋势,谁也说不清。
数字化点检的第一步,是把点检标准结构化。按设备类型建模板,每一条要包含六个要素:点检部位、点检项目、点检方法、判定标准、点检周期、责任人。举个例子,空压机这个设备类型下面,点检部位写”主机”,点检项目写”轴承温度”,点检方法写”测”(用测温枪),判定标准写”不高于75℃”,周期写”每班一次”,责任人写”当班操作工”。这六项凑齐了,才算一条合格的点检标准。
落地的时候,给每台设备贴一张二维码。操作工拿手机扫一下,点检模板自动弹出来,一项一项按引导确认,正常的点一下”合格”,异常的直接拍照上传。重点是:**拍照上传之后要能自动生成维修申请**,而不是拍完照片就完事了。维修班组长手机上收到待办,当场派工,谁去修、什么时候到、什么时候修完,全在系统里留痕。
点检数据攒上两三个月,趋势分析就有东西看了。比如某台设备的轴承温度,第一天72℃,第二天74℃,第三天76℃,连续三天往上走,系统就能触发预警。这时候设备还没坏,你还有时间安排计划性检修,而不是等它趴窝了再抢修。这个账很好算:计划性检修停机两小时,突发故障停产可能两天,差别不是一点半点。
维修工单闭环:从报修到关闭,每个字段都有讲究
维修这块是设备管理最乱的地方。操作工发现设备不对劲,打电话、发微信,维修工口头应一声就过去了,修完也不记录,月底要统计停机时长和故障原因,只能靠回忆。这种管理方式下,同样一个故障反复发生,没人知道上个月已经修过两次。
维修工单要形成闭环,得走完报修、派工、维修、验收、关闭这五步。流程本身不难,难的是字段设计。**故障现象、故障原因、故障分类、处理措施、更换备件、停机时长,这几个字段必须结构化,不能让大家自由发挥写小作文。**
故障分类建议按机械、电气、液压、气动、程序这几类来分,选的时候下拉菜单勾选,不要手打。为什么?因为只有分类统一了,才能统计出到底是电气故障多还是液压故障多,才能知道该往哪个方向做预防性维护。故障现象也一样,比如”异响””漏油””温度过高””动作不到位”,这些要能选,选了之后系统才能做相似故障的关联检索。
更换备件这个字段是连接维修和库存的关键。修一台设备换了哪些备件、换了几个,录进工单之后,备件库存自动扣减。更关键的是反向的数据积累:某类故障反复更换同一个备件,说明根因没找到。有个注塑厂的维修工凭经验判断是料管坏了,直接换了根新的,但系统一查历史工单,发现同类故障上个月已经发生过两次,都是换料管。最后往深了查,才发现真正的原因是料筒加热圈老化,导致局部温度不稳,料管才反复出问题。(以上为示例场景,非真实案例)
这就是维修知识库的价值。每次故障的处理方法沉淀下来,下次遇到相似现象,维修工先搜一下历史工单,看看别人是怎么处理的、换了什么件、之后有没有复发。老师傅的经验能留下来,新人也少走弯路。备件管理顺带着也顺了:哪些备件用得频繁、哪些半年没动过,数据一拉就知道,该备的备够,不该占的资金别压着。
三个环节打通,设备管理才算真正落地
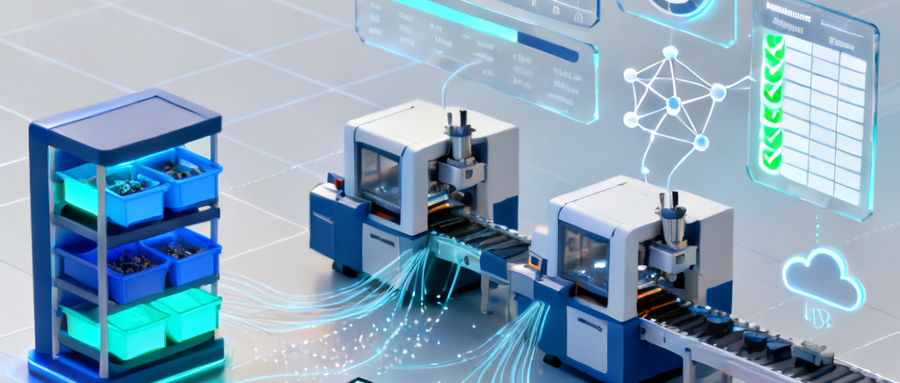
回头看这三个环节,其实是连在一起的。点检发现异常,自动生成维修工单;维修工单记录了停机时长和故障分类,数据回流到OEE看板;更换备件的数据又反馈给库存管理。环环相扣,数据在自己的系统里流转,不用人再手动搬来搬去。
对于中小制造企业来说,不用一上来就搞大而全的MES系统。先从最痛的点切入:如果停机时间看不清,就先做扫码报工和OEE看板;如果点检老是漏,就先做二维码点检;如果维修记录一团乱,就先做结构化的维修工单。一个环节跑通了,再连下一个。
设备管理的数字化,说到底不是让你买一套昂贵的系统,而是让设备的状态、故障的记录、备件的消耗这些数据,能够自动地、准确地、及时地留下来。有了这些数据,你才能从”事后救火”慢慢转成”事前预防”。设备少停一小时,产能就多出一小时,这笔账每个老板都会算。
**关注后私信,获取更多干货**
#制造业设备管理 #设备点检数字化 #OEE计算 #维修工单系统 #备件库存管理
总结
看完这个案例,你会发现:数字化转型不是大企业的专利,小团队一样可以做到。关键在于找准切入点,用对工具,然后坚持迭代。
杰夫简道云个人搭建服务,微信:jerfo0